Wedge Tip Debimetre
Keskin bir kenarı keskin bırakmayan akışkanlar için akış elemanı. Çamurlar, ağır petrol ve aşındırıcı ya da viskoz her şey; flanşlar arasında tutulan bir plakayla değil, boru gövdeye kaynatılmış bir wedge ile ölçülür.
Flanşlar arasında plaka değil, gövdede bir wedge
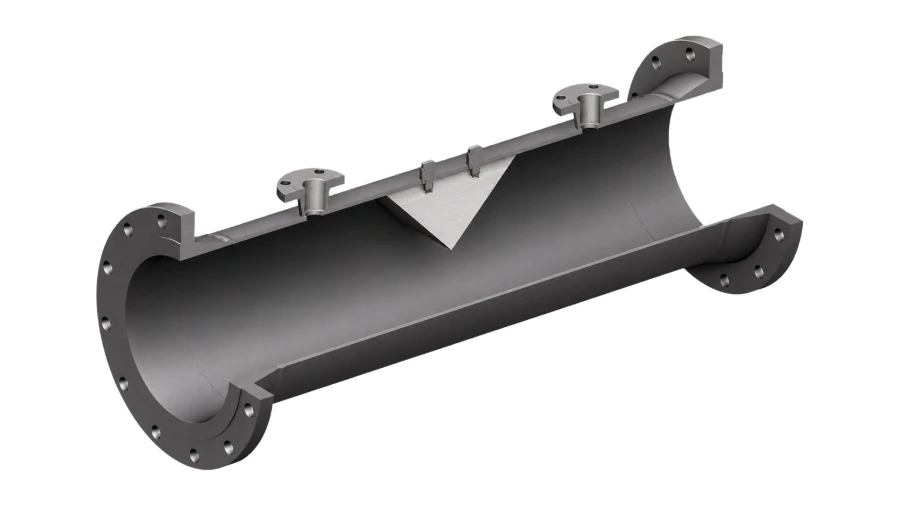
Borunun üst tarafına, tepesinin altında h açıklığı bırakan 90°'lik bir wedge kaynatılır; basınç alma noktaları wedge ile aynı tarafta, onun iki yanındadır. Flanşlar arasında plaka da, akışın içinde asılı duran bir parça da yoktur.
Katılar ve ağır sıvı, bir plaka yüzüne yığılmak yerine wedge altından geçer. Katsayıyı yine de tepe belirler: akışkanın tepeyi yuvarlayacağı yerde wedge sert dolgu kaplamalı yapılır.
Avantajlar
Teknik veriler
| Ölçü aralığı | NPS 1″ – 48″ (DN 25 – DN 1200) |
| Basınç sınıfı | EN 1092-1 PN 6 – PN 400 / ASME Class 150 – 2500, projeye göre diğer flanş standartları; alın kaynaklı uçlar: basınç tasarımına göre |
| Standartlar | ISO 5167-6 |
| Wedge oranı | h/D 0,2 – 0,5 (h: wedge açıklığı, tepeden karşı duvara) |
| Kalibrasyonsuz kullanım sınırları | D 50 – 600 mm, h/D 0,2 – 0,6, Reynolds sayısı 1 × 10⁴ – 9 × 10⁶ (ISO 5167-6) |
| Kalibrasyonlu kullanım aralığı | Bu sınırların dışında, tüm ölçü aralığı debi kalibrasyonuyla; talep üzerine, akredite bir laboratuvarda |
| Giriş tarafı düz boru boyu | Giriş tarafındaki hat elemanına göre 7D – 22D; kısmen kapalı vanadan 15D uzakta (ISO 5167-6) |
| Basınç alma noktaları | Wedge elemanının her iki yanında boru duvarı |
| Uç bağlantıları | Flanşlı, alın kaynaklı, wafer |
| Ölçüm belirsizliği | Servise ait hesap sayfasında belirtilir; kalibrasyonsuz akış katsayısı belirsizliği %4 (ISO 5167-6); talep üzerine akredite bir laboratuvarda debi kalibrasyonu |
| Kalıcı basınç kaybı | h/D 0,2'de fark basıncın yaklaşık %79'u, 0,4'te %61'i, 0,5'te %53'ü (ISO 5167-6) |
| İşaretleme | Etiket numarası, ölçü, basınç sınıfı, h/D oranı, malzeme ve akış yönü; işaretleme yöntemi projeye göre |
| Kalite kontrol | ISO 9001 sistemi; geçerli olduğu yerde PED; onaylı kaynak prosedürleri ve tahribatsız muayene; EN 10204 3.1 sertifikaları, talep üzerine 3.2 |
| Dokümantasyon | Boyutlandırma hesabı, boyutsal muayene raporu, malzeme sertifikası (EN 10204 3.1) |
Malzeme seçimi
Aşınmayı wedge üstlenir, gövde ise hat borusunu izler. İkisi de basınç alma düzeninden önce belirlenir.
Nerede kullanılır
Bu ürün ailesinin en sık şartnameye girdiği sektörler.
Boyutlandırma için ne göndermeli
Wedge açıklığı h ve h/D oranı boyutlandırma hesabından çıkar. Geometriyi, basınç alma noktalarının konumunu ve kalibrasyon yöntemini ISO 5167-6 belirler; hesap üzerinde mutabık kalındığında nihai ölçüler onay resminde verilir.
Talebinizle birlikte aşağıdakileri gönderin. Burada akışkanın içinde ne olduğu hat çapından daha önemlidir — hem wedge oranını hem sert dolgu kaplamayı o belirler.
Boyutlandırma talep formu →| Proses verisi | Neyi belirler |
|---|---|
| Hat çapı ve et kalınlığı (schedule) | Delik çapını ve wedge açıklığı h'yi belirler |
| Flanş standardı, sınıfı ve yüzey tipi | Ya da alın kaynaklı / wafer tercihi |
| Akışkan, katı madde içeriği ve tane boyutu | Wedge oranını ve sert dolgu kaplama gerekip gerekmediğini belirler |
| İşletme sıcaklığındaki viskozite | Reynolds sayısını belirler; 10 000'in altında wedge debi kalibrasyonundan geçer |
| Debi aralığı — min, normal, maks | Her noktada h/D'yi ve fark basıncı belirler |
| Basınç ve sıcaklık | Hem işletme hem tasarım değerleri |
| Basınç alma düzeni | Akışkanın bir kolda beklememesi gereken yerlerde diyaframlı ayırıcılar (remote seal) veya hazneler |
Belgeler
Wedge Tip Debimetre
Akışkanı, katı madde içeriğini veya viskoziteyi ve debi aralığını gönderin. Wedge oranını ve malzemeyi akışkanın içindekiler belirler.